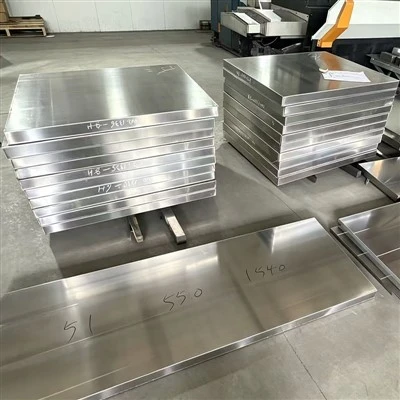
Un entretien adéquat est crucial pour prolonger la durée de vie des aciers pour matrices pour travail à chaud-et prévenir les défaillances prématurées. Ce qui suit décrit un protocole de maintenance systématique couvrant l’ensemble du processus opérationnel :
Préchauffage et contrôle opérationnel
Exigences de préchauffage : préchauffez uniformément la matrice à 250–300 degrés avant utilisation. Cela évite les chocs thermiques graves provoqués par le contact entre une matrice froide et une pièce à haute température-, réduisant ainsi considérablement le risque de fissuration.
Contrôle de la température : Maintenir une température de matrice stable pendant le fonctionnement pour éviter une surchauffe localisée et empêcher l'initiation rapide de fissures de fatigue thermique.
Entretien thermique intermittent : pendant les arrêts de travail temporaires, maintenez la température de la matrice dans la plage de 250 à 300 degrés pour éviter l'accumulation de contraintes internes causées par des cycles de chauffage et de refroidissement rapides et répétés.
Maintenance de routine en-service
Lubrification régulière : appliquez une graisse spécialisée à haute-température basée sur la formule empirique : *Intervalle de lubrification=Dureté du matériau de la matrice × Nombre de cycles de travail / 5 000* pour minimiser l'usure de la cavité.
Inspections ciblées : pour les matrices de moulage sous pression-, effectuez des inspections de contrainte sur les surfaces de contact tous les 500 cycles ; démonter et entretenir le mécanisme d'éjection tous les 2 000 cycles.
Protection de surface : éliminez périodiquement les couches d'oxyde et les micro-fissures de la surface de la cavité à l'aide d'un équipement de polissage spécialisé pour empêcher la propagation des défauts.