Entretien de routine (quotidien/par quart de travail)
Nettoyage et entretien : après chaque quart de travail ou cycle de production quotidien, retirez les résidus de plastique, d'huile et de débris de la cavité du moule, des surfaces de séparation et des canaux de ventilation pour éviter l'accumulation de carbone, la corrosion ou les rayures de surface.
Lubrification des pièces mobiles : appliquez de la graisse spécialisée à haute température-sur les composants mobiles-tels que les piliers de guidage, les broches d'éjection et les curseurs-au moins une fois toutes les 12 heures ; pour une production à haute-fréquence, appliquer deux fois par équipe.
Vérification de l'état de base : Inspectez les canaux de refroidissement pour déceler les fuites et vérifiez le jeu des boulons de montage ; vérifiez que la fonction de protection de serrage du moule à basse pression-moule-fonctionne correctement.
Maintenance des lots de production (tous les 30 000 cycles)
Après avoir atteint un total cumulé de 30 000 cycles de moulage, effectuez un démontage et une inspection complets du moule. Évaluez l’usure de la cavité et du noyau, réparez les rayures mineures et remplacez les composants de guidage usés.
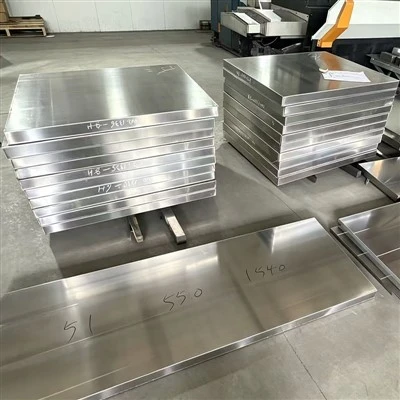
Pour les aciers de moules en plastique courants tels que H13 et 2344, inspectez simultanément les microfissures de surface et ajustez les taux de refroidissement pour éviter les fissures causées par la fatigue thermique.