

L'acier à outils SKD6 est-il facile à usiner ?
En tant que fournisseur d'acier à outils SKD6, j'ai reçu de nombreuses demandes concernant son usinabilité. Dans cet article de blog, j'examinerai les facteurs qui affectent l'usinabilité de l'acier à outils SKD6 et partagerai des informations basées sur mon expérience dans l'industrie.

Comprendre l'acier à outils SKD6
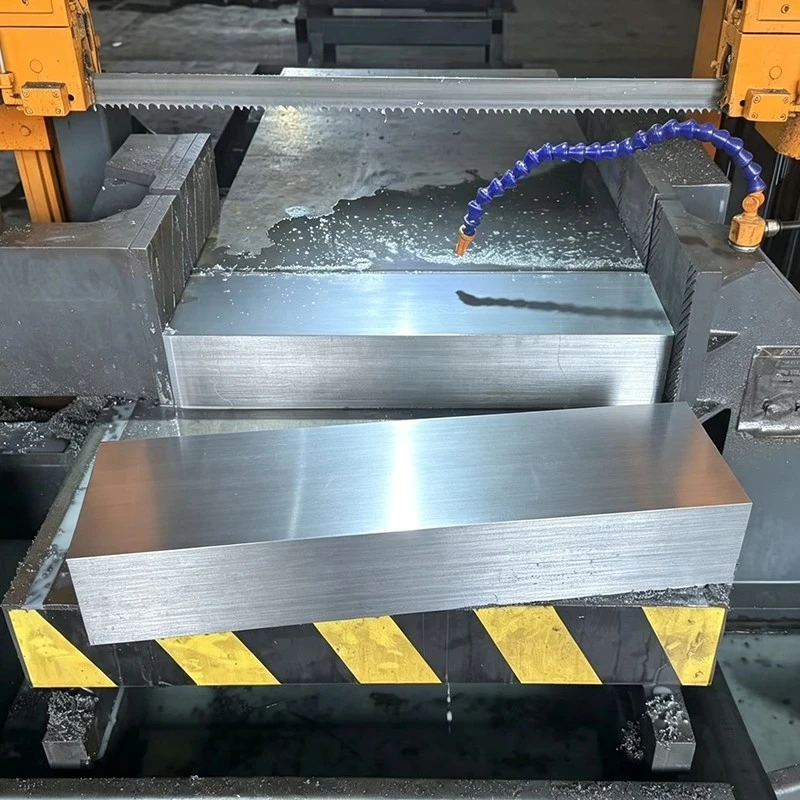
L'acier à outils SKD6 est un type deAcier pour travail à chaudconnu pour son excellente dureté à chaud, sa résistance à l’usure et sa ténacité. Ces propriétés le rendent adapté à diverses applications, notamment les matrices de forgeage à chaud, les matrices d'extrusion et les outils d'estampage à chaud. Cependant, ces mêmes caractéristiques peuvent également poser des défis en matière d'usinage.
Facteurs affectant l'usinabilité de l'acier à outils SKD6
1. Dureté
L'un des principaux facteurs influençant l'usinabilité de l'acier à outils SKD6 est sa dureté. L'acier à outils SKD6 a généralement un niveau de dureté élevé, ce qui peut entraîner une usure accrue des outils et des vitesses de coupe plus lentes pendant l'usinage. La dureté de l'acier est déterminée par sa composition chimique et le processus de traitement thermique qu'il subit. Une teneur plus élevée en carbone et en alliages entraîne généralement une plus grande dureté, ce qui rend l'acier plus difficile à usiner.
2. Contenu en carbure
L'acier à outils SKD6 contient une quantité importante de carbures, qui sont des particules dures et résistantes à l'usure. Si ces carbures contribuent aux excellentes performances de l’acier dans les applications à haute température, ils peuvent également poser des problèmes lors de l’usinage. Les carbures peuvent être abrasifs et provoquer une usure excessive des outils, en particulier lors de l'utilisation d'outils de coupe conventionnels. De plus, la présence de carbures peut entraîner des bris de copeaux et un mauvais état de surface.
3. Génération de chaleur
Lors de l'usinage, de la chaleur est générée en raison de la friction entre l'outil de coupe et la pièce à usiner. La dureté et la conductivité thermique élevées de l'acier à outils SKD6 peuvent provoquer une accumulation rapide de chaleur, entraînant une surchauffe de l'outil et une usure prématurée. Cela peut entraîner une durée de vie réduite de l'outil et une augmentation des coûts de production. Pour atténuer les effets de la génération de chaleur, il est essentiel d’utiliser des fluides de coupe et des paramètres d’usinage appropriés.
4. Paramètres d'usinage
Le choix des paramètres d'usinage, tels que la vitesse de coupe, l'avance et la profondeur de coupe, peut avoir un impact significatif sur l'usinabilité de l'acier à outils SKD6. Les paramètres d'usinage optimaux doivent être soigneusement sélectionnés pour équilibrer le besoin de productivité avec la nécessité de minimiser l'usure des outils et d'assurer une bonne finition de surface. Par exemple, l’utilisation d’une vitesse de coupe plus faible et d’une avance plus élevée peut contribuer à réduire la génération de chaleur et l’usure des outils.
Stratégies d'usinage de l'acier à outils SKD6
1. Utilisation d'outils de coupe appropriés
La sélection des bons outils de coupe est cruciale pour l’usinage de l’acier à outils SKD6. Les outils de coupe en carbure sont souvent préférés en raison de leur dureté et de leur résistance à l'usure élevées. Les outils en carbure revêtus, tels que ceux dotés d'un revêtement en nitrure de titane (TiN) ou en nitrure de titane et d'aluminium (TiAlN), peuvent offrir des performances encore meilleures en réduisant la friction et la génération de chaleur. De plus, l’utilisation d’outils dotés d’une arête de coupe affûtée et d’une géométrie appropriée peut contribuer à améliorer le contrôle des copeaux et à réduire l’usure des outils.
2. Traitement thermique approprié
Le traitement thermique peut affecter considérablement l'usinabilité de l'acier à outils SKD6. Le recuit de l'acier avant l'usinage peut réduire sa dureté et améliorer son usinabilité. Le recuit consiste à chauffer l'acier à une température spécifique, puis à le refroidir lentement pour soulager les contraintes internes et affiner la structure du grain. Après usinage, l'acier peut être durci et revenu pour obtenir les propriétés mécaniques souhaitées.
3. Application de fluides de coupe
Les fluides de coupe jouent un rôle essentiel dans l’usinage de l’acier à outils SKD6. Ils aident à réduire la génération de chaleur, à lubrifier l’outil de coupe et à éliminer les copeaux. Les fluides de coupe solubles dans l’eau sont couramment utilisés pour l’usinage de l’acier à outils SKD6. Ces fluides peuvent refroidir efficacement la zone de coupe et empêcher la formation d’arêtes accumulées, ce qui peut entraîner une mauvaise finition de surface et endommager l’outil.
4. Optimisation des paramètres d'usinage
L'optimisation des paramètres d'usinage est essentielle pour obtenir un usinage efficace et de haute qualité de l'acier à outils SKD6. Cela peut nécessiter quelques essais et erreurs pour trouver la meilleure combinaison de vitesse de coupe, d'avance et de profondeur de coupe. Généralement, il est recommandé de commencer avec des paramètres conservateurs et de les augmenter progressivement tant que l'usure de l'outil et l'état de surface restent acceptables.
Comparaison avec d'autres aciers à outils
Pour mieux comprendre l'usinabilité de l'acier à outils SKD6, il est utile de le comparer avec d'autres aciers à outils similaires.
Acier à outils SKD61:Acier à outils SKD61est un autre acier à outils pour travail à chaud populaire. Comparé au SKD6, le SKD61 a une usinabilité relativement meilleure. En effet, sa composition chimique et son traitement thermique entraînent une teneur en carbure plus faible et une microstructure plus uniforme, ce qui réduit l'usure des outils lors de l'usinage.
Acier à outils SKD5:Acier à outils SKD5est également un acier à outils pour travail à chaud. Le SKD5 a généralement une composition d'alliage et des propriétés mécaniques différentes de celles du SKD6. En termes d'usinabilité, le SKD5 peut présenter ses propres avantages et défis. Cependant, en général, la dureté élevée et la teneur en carbure du SKD6 le rendent relativement plus difficile à usiner par rapport à certaines applications du SKD5.
1.2888 Acier à outils:1.2888 Acier à outilsa ses caractéristiques uniques. Il peut offrir une meilleure usinabilité sous certains aspects, comme une usure moindre des outils dans certaines opérations d'usinage, car ses propriétés chimiques et physiques sont différentes de celles du SKD6. Cependant, la comparaison spécifique de l'usinabilité dépend des exigences et des conditions exactes d'usinage.
Conclusion
En conclusion, l'acier à outils SKD6 n'est pas considéré comme un acier facile à usiner en raison de sa dureté élevée, de sa teneur en carbure et de la génération de chaleur pendant l'usinage. Cependant, avec l'utilisation d'outils de coupe appropriés, un traitement thermique approprié, l'application de fluides de coupe et l'optimisation des paramètres d'usinage, il est possible d'obtenir un usinage efficace et de haute qualité.
Si vous envisagez d'utiliser l'acier à outils SKD6 pour vos applications et que vous avez des questions sur son usinabilité ou d'autres aspects, nous sommes là pour vous aider. Nous pouvons vous fournir le support technique nécessaire et des produits en acier à outils SKD6 de haute qualité. N'hésitez pas à nous contacter pour plus d'informations et pour discuter de vos besoins en approvisionnement.
Références
- "Manuel de l'acier à outils" par ASM International
- "Usinage des métaux : introduction à la SCIENCE et à l'INGÉNIERIE de la découpe" par Paul K. Wright


